
去毛刺刀:焊管焊缝质量控制的关键刀具
在焊管生产过程中,焊接只是形成钢管的关键一步,真正决定成品质量的,还包括焊缝后续处理。钢带或钢板边缘经感应加热或焊接后相互结晶,会在焊缝区域形成内外毛刺。如果毛刺清除不干净,轻则影响钢管内外壁表面质量,重则影响后续探伤、涂覆、连接和服役安全。因此,去毛刺刀是焊管生产线中不可缺少的关键刀具。
成都工具研究所有限公司的去毛刺刀,主要用于清除焊接后产生的焊疤。焊疤分布在钢管内壁和外壁,通常分别采用内毛刺刀和外毛刺刀刮削去除。在焊管加工刀具体系中,去毛刺刀与铣边刀、平头倒棱刀共同构成焊管加工的主要产品类别。
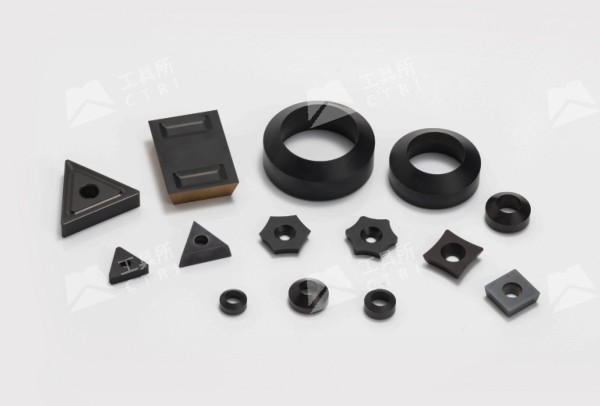
高温焊疤刮削,对刀具要求更高
去毛刺工序通常紧接在焊接工序之后,此时焊疤温度可能高于1000℃,刀片需要具备良好的热稳定性,才能在连续刮削中保持刃口强度和尺寸稳定。如果刀片红硬性不足,容易出现刃口软化、崩刃、异常磨损等问题;如果刃口破损,还可能在焊缝处产生划痕,影响钢管外观和后续质量检测。
因此,焊管去毛刺刀并不是普通切削刀片的简单替代,而是需要针对高温、连续、冲击和表面质量要求进行专门设计。成都工具研究所有限公司针对焊管毛刺加工开发了高性价比硬质合金基体,并通过结构优化降低产品成本;同时面向不同客户需求开发了NBGD及内壁刮刀DF系列产品,分别用于大壁厚焊管内毛刺加工和高韧性材质焊管内毛刺加工。
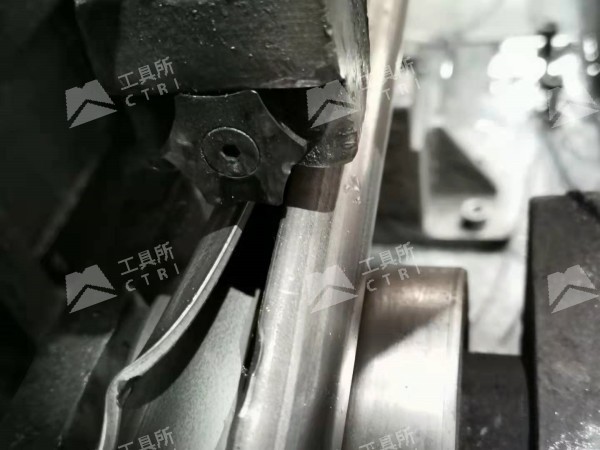
内外毛刺刀分工明确,覆盖多种焊管规格
外毛刺刀主要用于钢管外壁焊疤刮削,常见装夹方式包括压板压紧和螺钉压紧。根据焊管大小不同,外毛刺刀片型号众多,形状也各不相同,可根据管径和焊缝形态选择对应刀片R值。
内毛刺刀则用于清除钢管内壁焊疤,常见产品包括环刀、扇形刀、宽毛刺刀和双头毛刺刀等。其中,环刀灵活性高、刀片利用率高;扇形刀稳定性好、刃口强度高,但不可转位、刀片利用率相对较低。
此外,毛刺打断刀可作为辅助刀具使用,包括外毛刺打断刀、内毛刺打断刀、内毛刺打断往复刀和内毛刺打断固定刀等形式,通常与主毛刺刀配合,用于改善毛刺断裂和排出效果。
材料、涂层与结构协同提升寿命
去毛刺刀的性能,关键取决于基体材料、涂层和刃口结构的匹配。针对焊管毛刺加工,成都工具研究所有限公司推出了KWM02+56/03M新方案:通过添加特殊元素的硬质合金基体提升高温红硬性,搭配氧化铝CVD涂层提高使用寿命,并采用近净成形技术提升经济性。该方案通用性较强,适合多种类型焊管内外毛刺加工。
合适的去毛刺刀不仅要能去除焊疤,更要在连续生产中保持稳定寿命和一致的焊缝表面质量。对于高速焊管生产线而言,刀具寿命稳定可减少频繁换刀,降低停机时间,也有助于提高生产节拍和成品一致性。
从刀片到焊管加工整体方案
焊管生产线的质量控制并非单靠某一把刀具完成。铣边加工决定板边和坡口质量,去毛刺刀决定焊缝内外表面质量,平头倒棱刀则用于钢管两端修端加工,可实现平端面和倒棱加工模式。成都工具研究所有限公司的焊管加工刀具体系覆盖铣边刀、毛刺刀和倒棱刀三大类产品,能够围绕焊管生产线提供更完整的刀具配套方案。
对于焊管企业而言,选择去毛刺刀时,应综合考虑焊管类型、管径、壁厚、材料强度、焊接方式、焊疤高度、生产速度和表面质量要求。只有刀具材料、刀片结构、装夹方式和现场参数匹配得当,才能实现稳定去毛刺、低划伤、长寿命和低综合成本。

- 上一篇:本土协同共筑绿色出行新生态!奇瑞商用车 20 台纯电客车交付安奇租赁
- 下一篇:没有了
相关文章
